Causas y soluciones para la desalineación de los listones de las puertas de WPC
Causas y soluciones para la desalineación de las tiras de las puertas de WPC (dobladas, tiras asimétricas, espesor desigual, torsión)
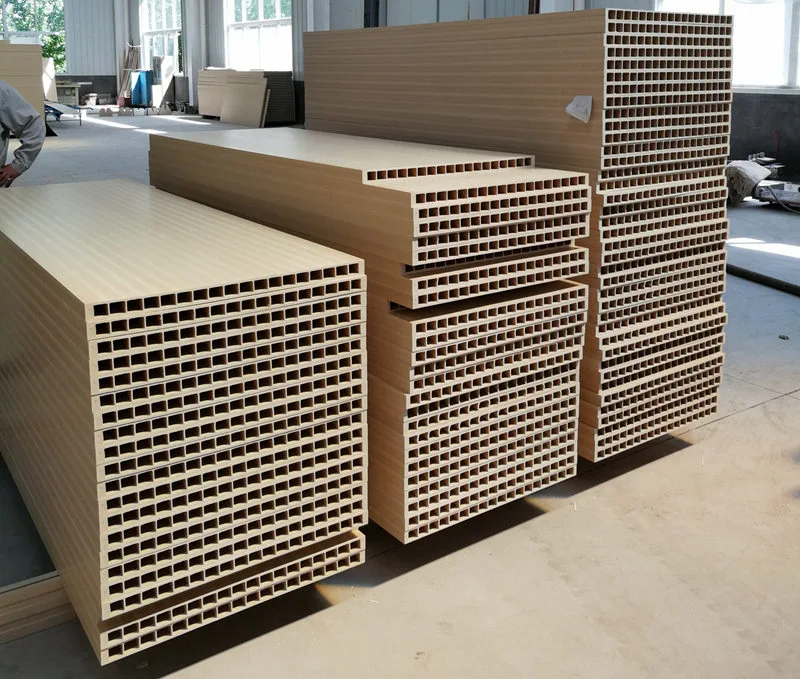
Las puertas WPC se fabrican mediante procesamiento compuesto de PVC y polvo de madera; Estas puertas suelen presentar una estructura hueca y se forman en un solo paso mediante un molde de extrusión. El interior hueco suele estar equipado con múltiples tiras de refuerzo para mejorar la resistencia general del perfil. Si estas tiras de nervaduras se distorsionan, no solo afectará la planitud de la superficie sino que también comprometerá la capacidad de soporte estructural del perfil, lo que podría impedir que el revestimiento de acero de refuerzo se inserte correctamente durante el posterior montaje del panel de la puerta, lo que afectará directamente la calidad y el rendimiento de la instalación de la puerta terminada. Aprovechando su amplia experiencia en producción, los ingenieros de Yongte han identificado las causas comunes de la distorsión de las tiras de nervaduras durante el proceso de moldeo por extrusión para puertas de madera y plástico y han desarrollado las correspondientes soluciones prácticas. Estas soluciones permiten a los técnicos de producción diagnosticar y localizar rápidamente el problema, ajustar rápidamente los parámetros de producción y la configuración del equipo, reducir la tasa de defectos y garantizar una calidad de producción constante para perfiles de puertas de madera y plástico. En el siguiente apartado se desglosarán sistemáticamente las manifestaciones específicas y los métodos de resolución de cada posible causa, ordenados según su nivel de prioridad.
La distorsión de las tiras de refuerzo de puertas de WPC generalmente se refiere a tiras de refuerzo internas; Las manifestaciones comunes incluyen: desviación lateral o curvatura en forma de S de las tiras, espesor desigual (algunas secciones más gruesas o más delgadas que otras), torsión general de la tira, en casos severos, separación entre la tira de refuerzo y la pared exterior, desalineación de la cavidad hueca o deformación por rebote después del enfriamiento y la conformación.
Mecanismo central: descarga desigual de material desde el cabezal de la máquina → resistencia de conformación asimétrica → contracción de enfriamiento inconsistente → distribución sesgada de la fuerza de tracción.
1. Cabezal de troquelado y molde de puerta de WPC (lo más común: priorizar la resolución de problemas)
causa
1. Desequilibrio del canal de flujo del molde: diferencia significativa en la resistencia al flujo entre la sección de la nervadura y la pared exterior; el canal de flujo de alimentación para la nervadura es demasiado estrecho o demasiado largo, lo que da como resultado un caudal de material más lento en comparación con la pared exterior, lo que provoca que la nervadura se tire y se doble; o la acumulación de material localizada en el canal de flujo de la nervadura provoca velocidades de flujo fluctuantes.
2. Espacio unilateral desigual en el troquel de costilla: un lado del borde del troquel tiene un espacio más grande mientras que el otro lado tiene un espacio más pequeño; el material descargado es más grueso en un lado y más delgado en el otro, lo que resulta en una tendencia inherente a doblarse al momento de la expulsión.
3. Distribución desigual de la temperatura del troquel: el área de las nervaduras experimenta temperaturas excesivamente altas, lo que hace que la masa fundida sea demasiado fluida y propensa a estirarse y desviarse; el área de la nervadura experimenta temperaturas excesivamente bajas, lo que da como resultado una alta elasticidad de la masa fundida y una alta tensión interna, que puede provocar rebote y distorsión después de la expulsión del molde.
4. Acumulación de carbón en el cabezal del troquel; coques de polvo de madera que se adhieren a los canales de flujo de refuerzo, lo que provoca bloqueos localizados del material, fluctuaciones del caudal y desalineación periódica de las barras de refuerzo.
5. Las barras de refuerzo (varillas de soporte del núcleo del troquel) están deformadas o sueltas; la varilla de posicionamiento del núcleo de la matriz está desalineada, lo que significa que la posición de formación del refuerzo no está en el centro, lo que resulta en una desviación directa del refuerzo durante la extrusión.
la manera de afrontar una situación
1. Preparación del troquel: lije el canal de flujo de la nervadura para equilibrar las tasas de descarga entre la pared exterior y la nervadura; expandir apropiadamente la posición de la nervadura dentro del canal de flujo para asegurar un suministro adecuado de material de nervadura; el caudal de las nervaduras debe ser ligeramente igual o ligeramente más lento que el de la pared exterior; el caudal de la pared exterior no debe ser significativamente más rápido.
2. Calibre el espacio de apertura del troquel y ajuste uniformemente el borde de refuerzo; Inspeccione la varilla de soporte del núcleo del troquel, bloquee y alinee su coaxialidad y reemplace las varillas de soporte deformadas.
3. Control de temperatura por zonas: la temperatura en la zona de refuerzo del núcleo del molde debe ser ligeramente más baja que la de la pared exterior para reducir la fluidez del fundido y minimizar el rebote; la temperatura total no debe exceder los 185°C (para compuestos de madera y plástico de PVC, para evitar que el polvo de madera se carbonice).
4. Retire periódicamente el molde para eliminar el coque acumulado en el material de coque; Durante el tiempo de inactividad de la máquina, aplique aislamiento térmico para evitar que el polvo de madera se carbonice y se adhiera a las paredes.
2. Formulación de la puerta WPC y factores materiales.
causa
1. Distribución desigual del tamaño de las partículas y alto contenido de humedad: cuando la humedad se calienta, forma espuma, generando burbujas dentro de la matriz; esto conduce a una resistencia local inconsistente y una contracción por enfriamiento desigual, lo que resulta en flexión; Si el polvo de madera es demasiado grueso, el módulo de elasticidad del material fundido presenta fluctuaciones importantes.
2. Desequilibrio de lubricación – Deslizamiento externo excesivo: la superficie fundida es demasiado resbaladiza, lo que resulta en un mal contacto entre la nervadura y el manguito de conformación, lo que puede provocar una desviación; – Deslizamiento externo insuficiente: la alta fricción provoca que la nervadura se deforme al tirar unilateralmente del manguito moldeador; – Deslizamiento interno insuficiente: La alta elasticidad de la masa fundida provoca un rebote al ser expulsado del molde.
3. Contenido excesivo de relleno de carbonato de calcio: reduce la ductilidad de la masa fundida y perjudica la tenacidad del estrechamiento, haciendo que el material sea susceptible a la distorsión por tracción.
4. Mezcla desigual de materiales y variación de lotes: cambios periódicos en la viscosidad del fundido, espesor variable de las barras de refuerzo y aparición de una curvatura en S.
la manera de afrontar una situación
1. Secado de polvo de madera: contenido de humedad controlado <1%; tamaño de partícula uniforme del polvo de madera para evitar la formación excesiva de polvo grueso.
2. Ajustar el sistema de lubricación: reducir la fricción externa excesiva; asegurar suficiente fricción interna para mejorar la homogeneidad de la masa fundida; Realice pequeños ajustes al estabilizador para garantizar la estabilidad térmica.
3. Proceso de mezcla estable: la temperatura de mezcla de alta velocidad y la temperatura de descarga de enfriamiento son constantes y el tiempo de mezcla por lote es constante.
3. Sistema de enfriamiento de formación y calibración (la etapa de formación es fundamental para dar forma a las costillas)
causa
1. Asimetría entre las mangas de formación de vacío izquierda y derecha: la succión de vacío excesiva en un lado tira de las costillas hacia ese lado, provocando una desalineación de las costillas; el vacío excesivo tira directamente de las nervaduras de paredes delgadas, lo que provoca deformaciones; un vacío insuficiente impide que el perfil se adhiera adecuadamente al manguito de formación, lo que provoca inestabilidad posicional.
2. Enfriamiento desigual del canal de agua de la cavidad del molde: el lado interior se enfría rápidamente y se contrae temprano, lo que provoca el endurecimiento; el lado exterior se enfría más lentamente y continúa contrayéndose, creando un diferencial de contracción que hace que la barra de refuerzo se doble después del enfriamiento.
3. Desgaste o desalineación del puerto de guía de entrada en el manguito de conformación: cuando el perfil se inserta en el manguito de conformación, no está centrado, lo que provoca que la nervadura se doble con fuerza y se desalinee.
4. Las nervaduras internas del manguito formador corresponden a las rebabas y escalones de la cavidad del molde; la resistencia a la fricción unilateral es alta.
la manera de afrontar una situación
1. Ajuste de forma independiente el vacío en ambos lados para garantizar niveles de vacío equilibrados; no aumente el vacío arbitrariamente; el nivel de vacío en áreas con paredes delgadas debe reducirse adecuadamente.
2. Inspeccionar el circuito de agua en busca de fugas u obstrucciones; limpie los conductos de agua obstruidos; instalar circuitos de agua de refrigeración adicionales en las posiciones de las correspondientes cavidades del molde para garantizar una refrigeración uniforme; controlar la temperatura del agua de entrada y salida.
3. Ajuste la estación de ajuste para garantizar que el cabezal de troquel, el manguito de ajuste y el mecanismo de tracción sean todos coaxiales; lijar las posibles rebabas del manguito de ajuste; reemplace el manguito de ajuste si se detecta un desgaste severo.
4. Proceso de tracción y extrusión de la máquina principal.
causa
1. Sincronización de tracción desigual o tensión desigual de la correa (tensión desigual en los lados izquierdo y derecho); fuerza de tracción vertical o lateral desigual (un lado más tenso que el otro), sometiendo el perfil a fuerzas laterales y provocando que las nervaduras internas se doblen; Velocidad de tracción fluctuante (que varía entre rápida y lenta), lo que produce cambios en el alargamiento de las costillas.
2. Desajuste entre la velocidad de extrusión y la velocidad de estirado: si la velocidad de estirado es demasiado alta, la nervadura se estira y adelgaza, generando tensiones internas de tracción; al retirarse del proceso de embutición, rebota y se dobla; si la velocidad de estirado es demasiado baja, la nervadura se comprime y se abulta, sufriendo deformación.
3. Velocidad de rotación del tornillo inestable; Presión de fusión fluctuante: descarga pulsante, variación periódica en el espesor de las nervaduras, que exhibe una curvatura ondulada.
4. La distancia (espacio de aire) entre la boquilla del troquel y el manguito de conformación es incorrecta: si el espacio de aire es demasiado largo, el material fundido se estirará libremente en el aire, haciéndolo propenso a desviarse; Si el espacio de aire es demasiado corto, puede provocar que el material choque con la matriz.
la manera de afrontar una situación
1. Calibración del tractor: asegúrese de que la tensión de la correa sea uniforme en ambos lados e inspeccione el desgaste de la correa; verificar la estabilidad de la velocidad de tracción.
2. Haga coincidir las velocidades de extrusión y estirado: mantenga la tasa de estiramiento de las nervaduras al mínimo; Para perfiles de madera y plástico, busque la tasa de estiramiento más baja posible para reducir la tensión interna.
3. Mantener la presión estable del sistema; comprobar si la rejilla del filtro está obstruida; Asegúrese de que la configuración de la pantalla del filtro sea adecuada para minimizar las pulsaciones de presión.
4. El espacio de aire debe mantenerse entre 10 y 20 mm para evitar cualquier desplazamiento lateral del perfil antes de que entre en el manguito de conformación.
5、Rebote final (las barras de refuerzo se deforman gradualmente una vez finalizado el enfriamiento)
Causa: tensión interna residual, gradiente de enfriamiento inadecuado, enfriamiento superficial excesivamente rápido, contracción interna continua y deformación posterior de la costilla. Contramedidas: ampliar la longitud del tanque de agua de refrigeración y agregar postenfriamiento; ajuste el gradiente de enfriamiento de mayor a menor y evite un enfriamiento abrupto; Reduzca adecuadamente la proporción de dibujo.