¿Cuáles son las temperaturas del agua requeridas para el tanque de dimensionamiento al vacío y el tanque de agua de rociado durante la producción de extrusión de tuberías de PE?
Requisitos de control de temperatura del agua para tanques de agua de vacío y tanques de agua de pulverización de tuberías de PE:
Los principios básicos se pueden resumir de la siguiente manera: la temperatura del agua en el tanque de regulación del diámetro al vacío debe mantenerse a un nivel relativamente alto, mientras que la temperatura del agua en el tanque de enfriamiento por aspersión debe reducirse gradualmente; Mientras tanto, la diferencia de temperatura entre cada etapa debe controlarse estrictamente para evitar que los materiales de las tuberías desarrollen tensiones internas, deformaciones o grietas superficiales durante el proceso de enfriamiento.
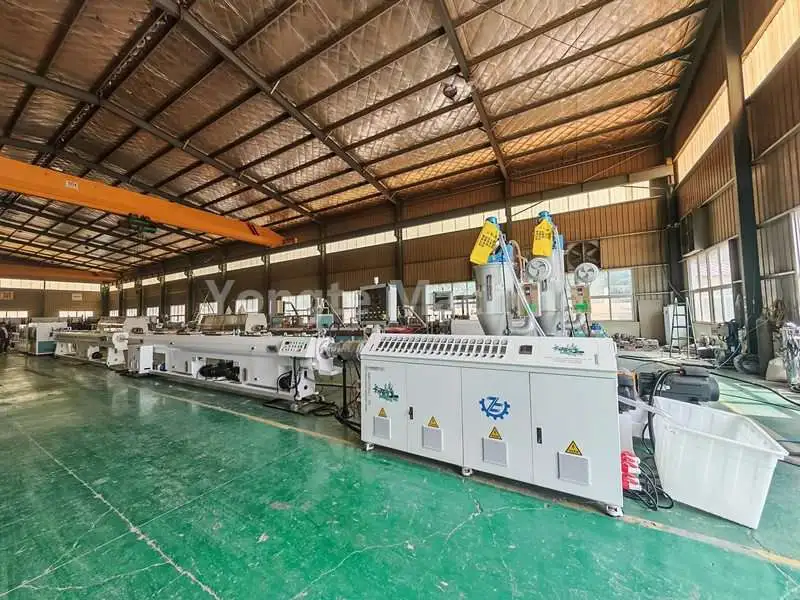
I. Tanque de agua de dimensionamiento al vacío (sección de dimensionamiento)
Temperatura del agua recomendada: 30–50°C. Para las tuberías de suministro de agua de PE convencionales de diámetro pequeño, la temperatura normalmente se mantiene entre 35 y 45 °C; para tuberías de gran diámetro y paredes gruesas, la temperatura se mantiene preferiblemente entre 45 y 50 °C.
1. Por qué la temperatura del agua no debe ser demasiado baja: los tubos de PE recién extruidos del molde todavía están en un estado blando y fundido; Si entran en contacto directo con agua fría, se puede formar instantáneamente una capa dura en la pared de la tubería mientras el interior permanece en estado fundido. Esto puede generar una tensión interna significativa, haciendo que las tuberías sean más susceptibles a agrietarse y aumentando el riesgo de deformación por fluencia en etapas posteriores del procesamiento. Además, el rápido enfriamiento de la capa superficial puede provocar defectos superficiales como depresiones, picaduras y patrones de piel de naranja. Para tuberías de paredes gruesas, una diferencia excesiva de temperatura entre las superficies interior y exterior puede degradar aún más la redondez de la tubería.
2. Fenómenos típicos cuando la temperatura del agua es demasiado baja o demasiado alta: cuando la temperatura del agua cae por debajo de 25°C, la tensión interna en el material de la tubería aumenta, haciendo que las tuberías sean propensas a doblarse y aumentando el número de defectos superficiales; cuando la temperatura del agua supera los 55 °C, una capacidad de enfriamiento insuficiente ralentiza la velocidad de endurecimiento de la pared de la tubería y el efecto de vacío puede hacer que la pared de la tubería se adelgace, lo que posteriormente provoca fluctuaciones en el diámetro exterior y una ovalidad excesiva.
3. La cámara de vacío emplea agua tibia para darle forma, lo que permite que se forme gradualmente una capa sólida en la superficie del material de la tubería, mientras se utiliza presión negativa para estabilizar el diámetro exterior.
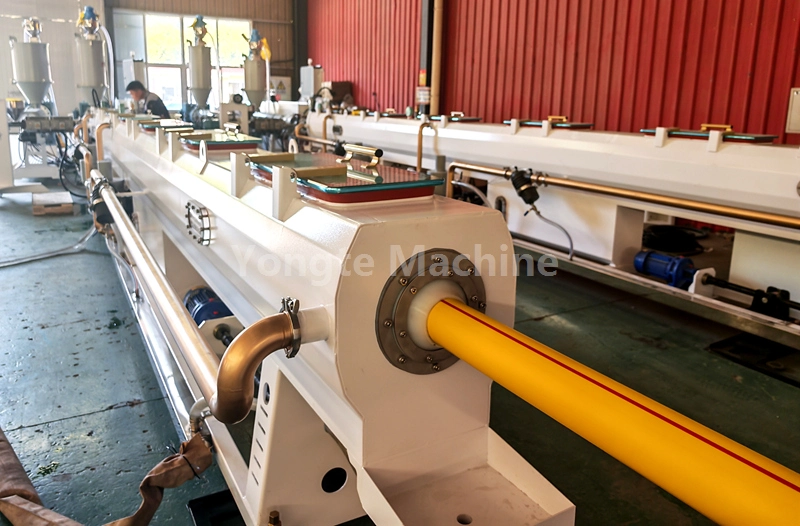
II. Tanque de agua de enfriamiento por aspersión (postenfriamiento; generalmente consta de 1 a 3 zonas de aspersión)
Se debería adoptar un enfoque de enfriamiento por etapas; No se recomienda el enfriamiento directo con agua fría a temperatura ambiente en un solo paso.
1. La primera etapa de pulverización se coloca cerca de la cámara de vacío; la temperatura del agua debe mantenerse entre 25 y 35 °C, lo que sirve principalmente como paso de enfriamiento de transición. La segunda etapa de pulverización debe tener una temperatura del agua controlada entre 20 y 28°C. La etapa final de pulverización puede utilizar agua a temperatura ambiente (18–25 °C), con el objetivo de reducir en última instancia la temperatura general de la tubería por debajo de 40 °C antes de pasar a la fase de extracción.
2. Cabe señalar que la temperatura del agua del grifo en verano puede alcanzar los 28-32 °C, mientras que en invierno puede descender por debajo de los 10 °C. En invierno, no se debe rociar agua fría directamente sobre las tuberías que salen inmediatamente de la cámara de vacío; Si la diferencia de temperatura supera los 20°C, el riesgo de problemas de calidad aumentará significativamente.
3. El propósito de la sección de rociado es facilitar continuamente la conducción de calor desde la capa central de la pared de la tubería hacia afuera, permitiendo que las temperaturas dentro y fuera de toda la tubería se equilibren gradualmente, logrando así un endurecimiento completo y eliminando la posible flexión por rebote que puede ocurrir después de operaciones posteriores de extracción y corte.
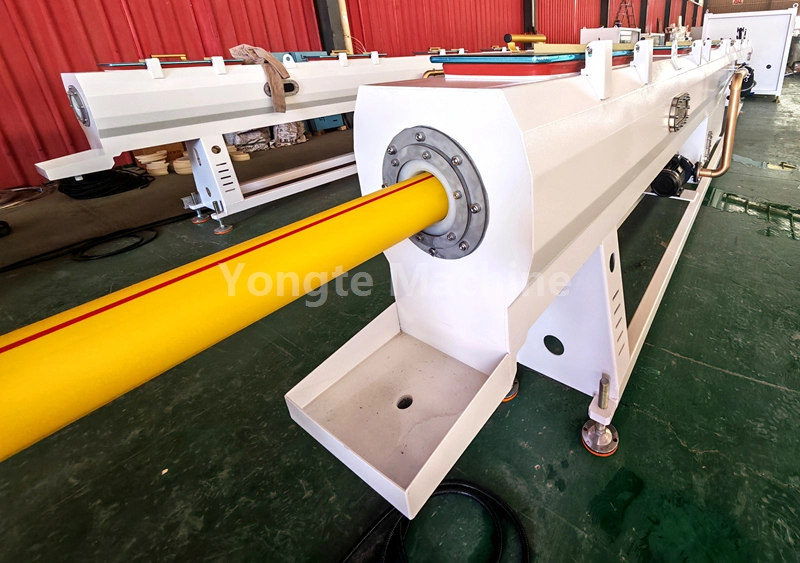
III. Diferencias clave entre diferentes productos
1. Las tuberías de suministro de agua de PE suelen ser tuberías de paredes gruesas y con clasificación de presión; para las cámaras de vacío, la temperatura del agua debe estar preferiblemente dentro de un rango más alto (40–50 °C), combinada con pulverización segmentada, mientras se controla estrictamente el diferencial de temperatura para reducir las tensiones internas y garantizar el rendimiento hidráulico estático a largo plazo.
2. Para tuberías de PE de paredes delgadas o tuberías de conducto, debido a su espesor de pared relativamente delgado y su baja capacidad de almacenamiento de calor, la temperatura del agua en la cámara de vacío se puede mantener entre 30 y 40 °C; En tales condiciones, los parámetros de enfriamiento por aspersión pueden relajarse adecuadamente, aunque se desaconseja el uso de métodos de enfriamiento abruptos.
3. Las tuberías de HDPE de gran diámetro generalmente se refieren a tuberías con un diámetro exterior nominal superior a 315 mm; Estos tubos presentan un mayor espesor de pared y una mayor capacidad calorífica. En consecuencia, la temperatura del agua en la cámara de vacío debe aumentarse aún más a 45-50 °C, el número de etapas de pulverización debe aumentarse correspondientemente y el tiempo de enfriamiento debe ampliarse adecuadamente; de lo contrario, si la pared interior se enfría demasiado lentamente, las tuberías podrían deformarse fácilmente.

IV. Contraindicaciones prácticas
1. Está estrictamente prohibido introducir directamente agua fría a baja temperatura en el tanque de agua de vacío, ya que esta es la causa principal de grietas y deformaciones en los materiales de las tuberías; la diferencia de temperatura entre el tanque de vacío y la primera sección de pulverización no debe exceder los 20°C; de lo contrario, el riesgo para la integridad de las tuberías aumentará considerablemente. Además, la temperatura del agua de salida en el tramo final no debe ser excesivamente alta; Si la tubería permanece demasiado flexible al entrar en la etapa de tracción, es posible que se estire excesivamente durante la tracción, lo que provocará una reducción del espesor de la pared.
2. Cuando la producción funciona de manera estable, se recomienda equipar la cámara de vacío con una unidad de calentamiento o intercambio de calor a temperatura constante, mientras que el sistema de circulación de agua por aspersión debe estar equipado con una torre de enfriamiento para controlar la temperatura.
3. Además, durante el proceso de producción, se debe prestar atención a la estabilidad dinámica de la temperatura del agua: las fluctuaciones en la temperatura ambiente entre el día y la noche, así como el aumento natural de la temperatura del tanque de agua después del funcionamiento continuo del equipo, pueden causar que la temperatura real del agua se desvíe del rango establecido. Por lo tanto, los operadores deben realizar inspecciones periódicas y registrar los hallazgos, ajustar rápidamente los parámetros del equipo de control de temperatura y evitar fluctuaciones significativas en la temperatura del agua.
4. Al cambiar a productos de diferentes especificaciones, la temperatura del agua en cada sección del tanque de agua debe ajustarse con anticipación; Sólo después de que la temperatura se haya estabilizado se debe arrancar la máquina e introducir el material de alimentación, evitando así el incumplimiento del lote causado por temperaturas del agua que no cumplen con los estándares requeridos.
5. Si la dureza del agua en el sitio de producción es excesivamente alta, también es necesario limpiar periódicamente los depósitos de sarro en las paredes internas del tanque de agua para evitar que el sarro obstruya las tuberías de intercambio de calor, lo que de otro modo podría comprometer el rendimiento del control de temperatura.